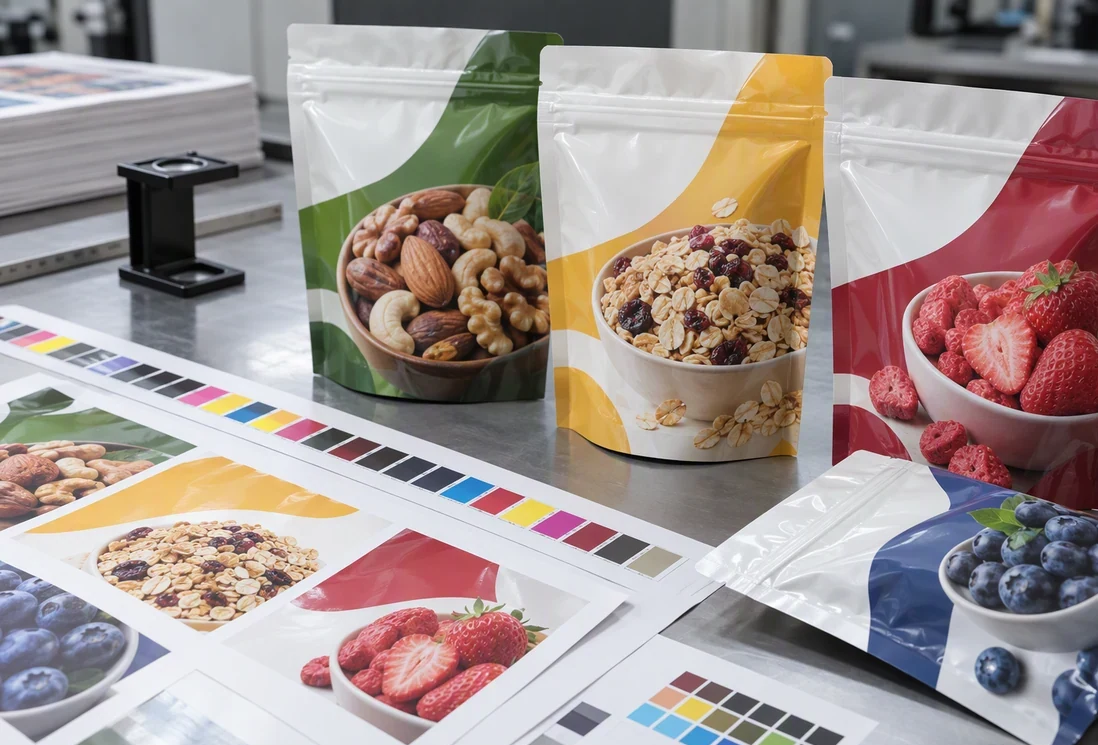
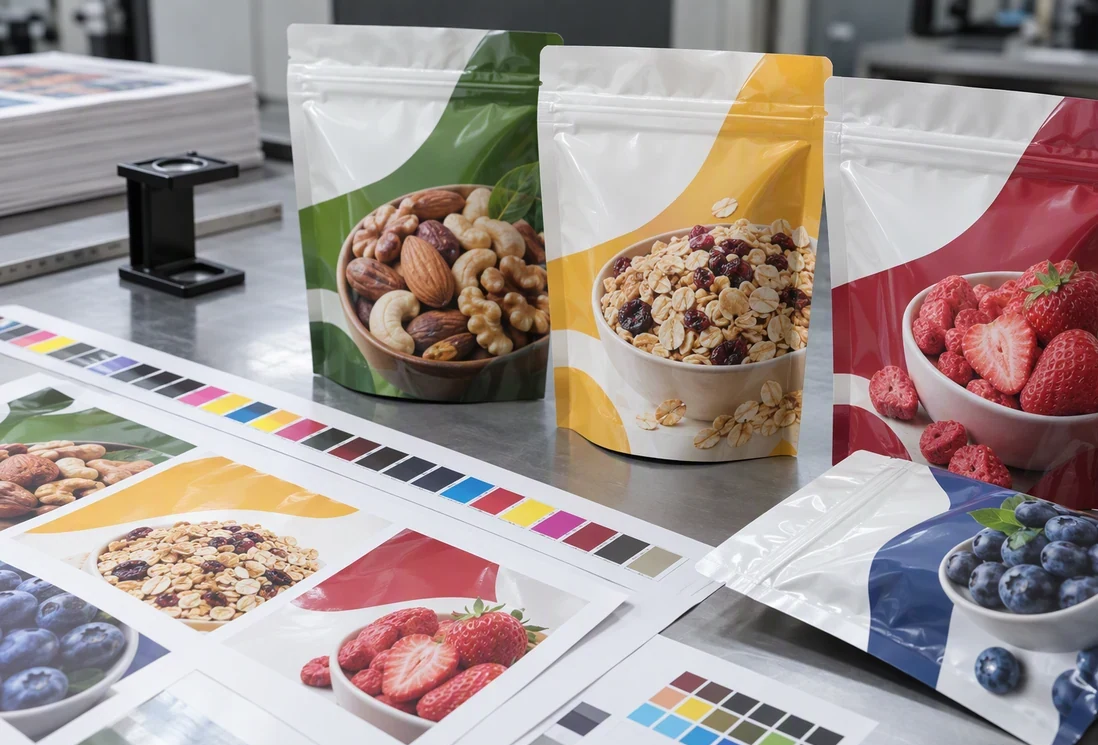
台面上摆着一摞刚印好的食品袋,老板拿着手机里的效果图凑到窗边比,红色比屏幕上暗了一截,凑近看还发闷。这种场面在厂里见得多,把文件调出来一看,多半是 RGB 模式直接发过来印的。益阳包装印刷色差,八成出在文件这一关,真正印坏了的是少数。
要点速览
- 屏幕是发光成色、印刷是反光成色,两者本就不在一个色域里,对不上是常态。
- 文件用RGB模式直接出片,印出来通常比屏幕暗,红色和橙色最明显。
- 覆哑膜会让颜色整体压暗一档,亮膜则提亮,材质这一项常被漏算。
- 益阳梅雨季湿度高,纸张受潮变形会带来套印偏位,不只是颜色问题。
- 签样要在标准光源下对着色标样条签,别在手机屏幕上看一眼就定。
色差先查文件,再谈印刷
先看交付的文件是什么模式、有没有转曲、图片分辨率够不够。这三样没问题,再讨论印刷环节;这三样有问题,调机也调不出想要的效果。
湖南远大广告传媒有限责任公司接这类活,第一件事是调出源文件看模式。屏幕上的颜色是红绿蓝三色光叠加出来的,印刷是青品黄黑四色油墨叠在材料上反射出来的,成色原理本来就不同。屏幕上能显示的一部分高饱和颜色,油墨根本印不出来,这是色域的差异,不是机器不准。按行业通用规格,印刷用图片的分辨率通常要求300dpi,低于这个值印出来会发虚,看起来也像”颜色不对”。
不是机器不准,是色域不同:屏幕上调出来的高饱和红,四色油墨通常印不到那个亮度,要提前降饱和或者改专色。
三条色差来源,对照着查
色差不是单一原因,按出现频率排,主要是文件模式、材质、签样环境这三条。
| 来源 | 典型表现 | 避免方式 |
|---|---|---|
| 文件色彩模式 | 整体偏暗,红橙最明显 | 交付前转CMYK并按印刷色域降饱和 |
| 承印材质 | 同色号在不同材料上深浅不一 | 先打样确认,同一种材料批量生产 |
| 签样环境 | 车间灯光下看着准,回家就偏 | 在标准光源下比对着色标签样 |
按行业通用的经验说法,同一批次内色差控制在较小范围通常就算合格,肉眼在标准光源下不容易分辨。这个判断要以签样时留的那张样张为准,而不是以回忆里的效果图为准。
色差先看文件色彩模式,再看承印材质,机器参数排在第三位——顺序反了,调机也调不出想要的颜色。
材质不同,同一个色号印出来也不同
同样的版、同样的油墨,印在铜版纸、牛皮纸和铝箔袋上,出来是三个颜色。材质这一项在报价阶段就要定下来,中途换材料等于重新打样。
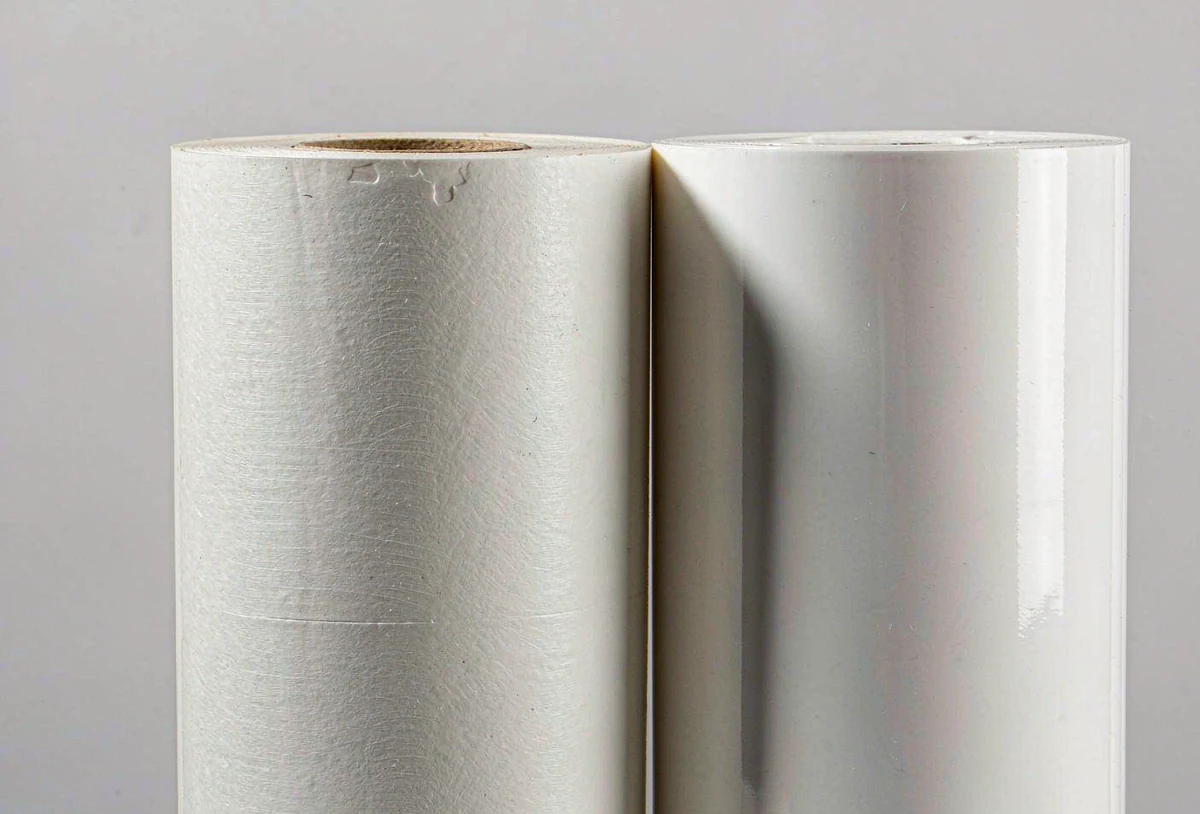
- 铜版纸+亮膜:颜色最鲜艳,饱和度提得起来,食品袋用得多。
- 铜版纸+哑膜:整体压暗一档,手感好,颜色不如亮膜跳。
- 牛皮纸:底色偏黄,浅色图案容易被底色吃掉,深色更稳。
- 铝箔复合袋:表面不吸墨,颜色偏亮,需要对应的油墨和固化工艺。
去年梅雨季那批纸盒,套印偏了两三个毫米,拆开一看是纸张在潮湿环境里放了几天变了形。从那以后,纸类的活进场先在车间里放两天,让它适应环境再上机。益阳这边湿度通常八九成,这一条比干燥地区更要紧。
打样与签样,按这个顺序走
顺序错了,后面全是返工。下面这套是厂里接单的固定流程,客户照着准备能省不少来回。
- 定材质:先确认承印材料和后道工艺,材质不定,打样没有意义。
- 出样:用与大货相同的材料和工艺打样,不拿数码样当大货样。
- 签样:在标准光源下对着色标样条看,签完留样,双方各留一份。
- 留档:把签样样张拍照存档,大货生产时作为比对基准。
省掉打样这一步的钱,通常会在大货出来后加倍还回去——一版袋子报废的损失,比打样费高一个数量级。
老板最常问的3件事
能不能照着屏幕上的颜色印
能接近,不能等同。高饱和的色通常要降一点才印得出来,具体调多少看打样结果。
已经印出来有色差怎么办
先看有没有签样样张。有样张的,按样张比对判定;没签样的,只能协商改版或改材质,成本通常要重新算。
文件怎么交才不出错
转CMYK、图片300dpi、文字转曲、出血位留够,压缩包里附上参考图。这四样齐了,出错概率能降大半。
关键判断与下一步
- 色差先查文件模式,再查材质,最后才轮到机器。
- 材质一旦变更,签样就要重做,这是最容易被忽略的成本点。
- 签样必须在标准光源下完成,且双方各留一份样张。
- 梅雨季的纸张含水率会影响套印精度,进场后先适应环境。
打开文件看色彩模式是不是CMYK,图片属性里看分辨率是不是300dpi,文字有没有转曲。这三样对了,色差的一半风险就消除了。
把设计文件、期望材质、数量和上市时间发到 13786700077(厂址:益阳市赫山区桃花仑东路1253号),先帮你看看文件有没有硬伤,再报打样和生产的时间;交付要求也可以对照益阳包装印刷打样流程。涉及食品接触材料的合规要求、油墨与工艺选定的,不建议自行判断,由专业人员按材料手册确认。
包装印刷的材料与工艺选择见益阳包装印刷设计;包装与门头要统一视觉的,可一并看益阳品牌全案策划。
本文最后复核于2026年09月25日